
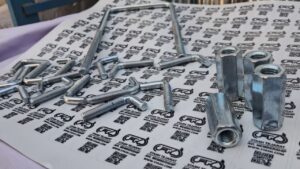
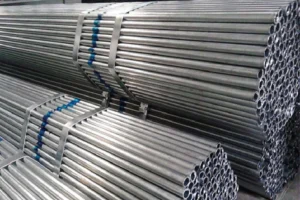
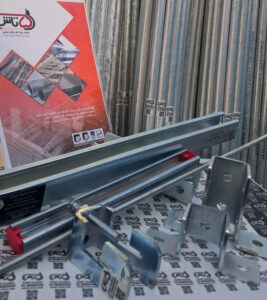
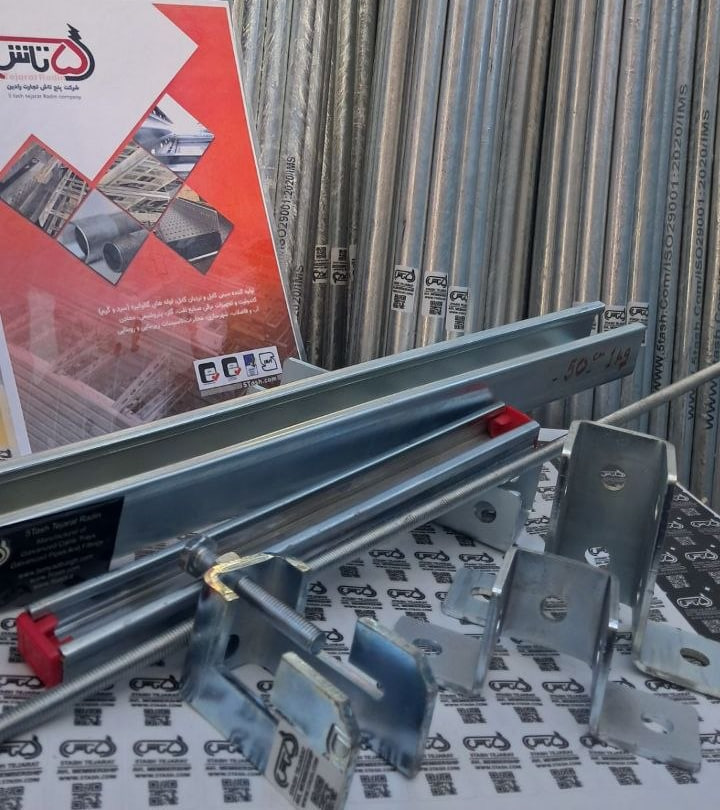
هر سازه ای که در معرض رطوبت، بخار یا هوای آزاد قرار می گیرد، دیر یا زود با خوردگی روبه رو می شود؛ مگر آنکه اجزای فلزی آن از پیش در برابر زنگ زدگی مسلح شده باشند. سی چنل گالوانیزه یکی از پاسخ های مهندسی به همین مسئله است: مقطعی با مقطع C شکل که از ورق فولادی سرد نوردیده تولید و با پوشش فلزی روی محافظت می شود.
این پروفیل در سترهای تأسیساتی، شاسی های نگهدارنده، سازه های سبک گلخانه و قفسه بندی صنعتی حضوری گسترده دارد. شناخت ابعاد، ضخامت پوشش، روش تولید و تلورانس های مجاز، مرز میان یک اجرای بی نقص و یک سازه پرهزینه را مشخص می کند.
در این نوشتار، همه چیز درباره سی چنل گالوانیزه بررسی می شود؛ از فرآیند تولید و استانداردهای حاکم تا معیارهای خرید، محاسبات فنی و نکات نگهداری. محصولات معرفی شده در بخش های مختلف، حاصل تولید و عرضه «پنج تاش تجارت رادین» به عنوان تولیدکننده و فروشنده تخصصی این مقطع است.
انتخاب پروفیل مناسب، بیش از هر عامل دیگری هزینه تمام شده و عمر مفید سازه را تعیین می کند. سی چنل گالوانیزه در شمار پرکاربردترین مقاطع فولادی سبک قرار دارد و شناخت دقیق آن، از خرید اشتباه و هزینه های پنهان جلوگیری می کند.
این پروفیل با مقطع C شکل، از ورق فولادی سردنوردی شده ساخته می شود و پوشش گالوانیزه، چه به روش گرم و چه الکترولیتی، مقاومت آن را در برابر زنگ زدگی و رطوبت چند برابر می کند. نسبت استحکام به وزن مطلوب و نصب سریع، آن را به گزینه ای اقتصادی برای قاب بندی، لاپه و سازه های سبک بدل کرده است.
در ادامه، ابعاد استاندارد، ضخامت ورق، تفاوت روش های گالوانیزه و معیارهای انتخاب تأمین کننده را بررسی می کنیم تا خریدی دقیق و بی واسطه داشته باشید.
در خط تولید پنج تاش تجارت رادین، کلاف ورق گالوانیزه باز می شود و پس از عبور از غلتک های پروفیل ساز، مقطع C شکل پیوسته شکل می گیرد. سپس پانچ سوراخ ها، برش در طول دلخواه و کنترل ابعاد انجام می شود و ضخامت پوشش روی پیش از بارگیری سنجیده می شود.
نکته کلیدی، زمان اعمال پوشش است. در روش پیش گالوانیزه، ورق گالوانیزه پیش از فرم دهی آماده است و لبه های برش خورده بی پوشش می مانند؛ در حالی که در گالوانیزه گرم پس از تولید، قطعه نهایی، از جمله سوراخ ها و برش ها، به طور کامل پوشش می گیرد و برای فضاهای باز مناسب تر است؛ تفاوتی تعیین کننده در عمر سازه.
در صنعت کشاورزی و دامداری، ساخت قفس، نقاله و سقف سالن های پرورش مرغ از این مقطع انجام می شود؛ در پتروشیمی و نیروگاه ها نیز سینی کابل و اسکلت تجهیزات را با آن می سازند. محیط های مرطوب و شور ساحلی، سخت ترین آزمون برای پوشش گالوانیزه اند.
مزیت اصلی این مقطع، دوام بلندمدت آن است: پوشش گالوانیزه گرم، عمری در حدود بیست وپنج سال در فضای باز شهری فراهم می کند و هزینه های دوره ای رنگ آمیزی و تعمیر را حذف می کند. در سوی دیگر، قیمت بالاتر نسبت به مقطع سیاه، دشواری جوشکاری روی سطح پوشش دار و ضرورت ترمیم موضعی لبه های برش با رنگ غنی از روی، محدودیت های آن را می سازد. بنابراین انتخاب ضخامت پوشش، پیش از سفارش، تعیین کننده است.
در خرید سی چنل گالوانیزه، سه شاخص تعیین کننده اند: ضخامت واقعی ورق (نه اسمی)، وزن پوشش روی بر حسب گرم بر مترمربع، تطابق ابعاد با تلورانس استاندارد. پیش از سفارش، گواهی آنالیز، برگه کنترل کیفیت را مطالبه کنید؛ اختلاف چند دهم میلی متر در ضخامت، ظرفیت باربری سازه را به طور محسوسی کاهش می دهد.
هنگام محاسبه، ضخامت ورق و ارتفاع جان تعیین کننده ممان اینرسی و ظرفیت خمشی است؛ کاهش یک دهم میلی متری ضخامت، بار مجاز را به طور محسوسی پایین می آورد. فاصله مهاربندی جانبی، لاغری مقطع را کنترل می کند و پیچ های خودکار باید با فاصله یکنواخت و در مرکز جان بسته شوند تا از کمانش موضعی جلوگیری شود.
انبارش صحیح، عمر پوشش روی را چند سال افزایش می دهد: پروفیل ها روی چهارتراش چوبی و با فاصله از کف بتنی قرار گیرند تا هوا جریان یابد. تماس با سیمان تازه یا کود شیمیایی، لایه محافظ را از بین می برد. در حمل نیز تسمه پارچه ای جای زنجیر فلزی را بگیرد و بار افقی مهار شود.
سی چنل گالوانیزه چیست و چه مشخصات فنی دارد؟
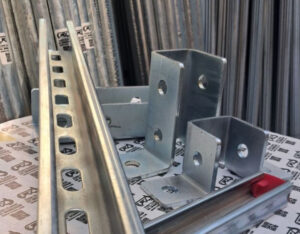
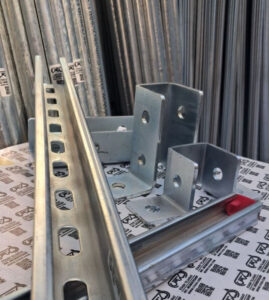
سی چنل گالوانیزه یک مقطع باز فولادی است که سطح مقطع آن به حرف لاتین C شباهت دارد: یک جان عمودی، دو بال افقی و در بسیاری از نمونه ها دو لبه برگشته در انتهای بال ها. این مقطع از ورق فولادی نازک تا نیمه ضخیم ساخته می شود و پس از شکل دهی، لایه ای از روی روی تمام سطوح آن می نشیند.
ساختار مقطع و منطق طراحی
لبه های برگشته در طراحی سی چنل نقشی سازه ای دارند؛ آن ها ممان اینرسی مقطع را بدون افزودن وزن قابل توجه بالا می برند و مقاومت در برابر کمانش موضعی بال ها را افزایش می دهند. به همین دلیل، یک سی چنل گالوانیزه با ضخامت دو میلی متر می تواند باری را تحمل کند که یک ورق تخت با همان ضخامت در برابر آن تسلیم می شود.
جان مقطع معمولاً سوراخ های بیضی یا گرد در فواصل منظم دارد. این سوراخ ها برای عبور پیچ، بست و اتصالات استاندارد تعبیه می شوند و امکان تنظیم موقعیت را در محل اجرا فراهم می کنند. الگوی سوراخ ها در سیستم های ستر با استانداردهای جهانی هماهنگ است تا با بست های موجود در بازار سازگار باشد.
ترکیب فولاد پایه و پوشش روی
فولاد پایه در تولید سی چنل گالوانیزه غالباً از خانواده ST12، ST13 یا فولادهای کم کربن نرم انتخاب می شود. این انتخاب تصادفی نیست: فولاد کم کربن شکل پذیری بالا و جوش پذیری مطلوبی دارد و در فرآیند نورد سرد ترک نمی خورد.
پوشش روی بر پایه استاندارد ASTM A123 برای گالوانیزه گرم و ASTM A653 برای ورق گالوانیزه کارخانه ای ارزیابی می شود. حداقل جرم پوشش در گالوانیزه گرم غوطه وری معمولاً بین ۳۰۵ تا ۶۱۰ گرم بر متر مربع در نظر گرفته می شود که به ضخامت تقریبی ۴۳ تا ۸۶ میکرون می رسد.
ابعاد و ضخامت های متداول
جدول زیر محدوده های رایج تولید سی چنل گالوانیزه را نشان می دهد. مقادیر ذکرشده بر پایه سفارش های صنعتی متعارف تنظیم شده و در پروژه های خاص قابل تغییر است.
| پارامتر | محدوده متداول | کاربرد شاخص |
|---|---|---|
| ارتفاع جان | ۲۰ تا ۱۰۰ میلی متر | از شاسی سبک تا ستر صنعتی |
| عرض بال | ۲۰ تا ۵۰ میلی متر | تعیین سطح اتصال پیچ و بست |
| ضخامت ورق | ۱٫۵ تا ۴ میلی متر | طبقه بندی سبک، متوسط و سنگین |
| طول شاخه | ۳ تا ۶ متر | کاهش پرت در اجرای خطی |
| جرم پوشش روی | ۳۰۵ تا ۶۱۰ گرم بر متر مربع | تعیین دوام در فضای باز |
تفاوت سی چنل گالوانیزه با ناودانی و قوطی
ناودانی مقاطعی است که با نورد گرم و از شمشه فولادی تولید می شود؛ ضخامت جداره آن زیاد و وزن آن سنگین است. سی چنل گالوانیزه اما از ورق ساخته می شود، دقت ابعادی بالاتری دارد و وزن آن به ازای هر متر کمتر است. قوطی نیز مقطعی بسته است و دسترسی به داخل آن برای پیچ کاری محدود می شود؛ ویژگی ای که سی چنل را برای اتصالات پیچی برتر می کند.
فرآیند تولید سی چنل گالوانیزه در پنج تاش تجارت رادین
کیفیت نهایی یک مقطع، پیش از آنکه در کارگاه مشخص شود، در خط تولید تعیین شده است. شرکت پنج تاش تجارت رادین به عنوان تولیدکننده و فروشنده سی چنل گالوانیزه، زنجیره تولید را در چهار مرحله پیوسته سازمان دهی می کند.
مرحله نخست: انتخاب و بازرسی ورق پایه
هر باری که وارد خط می شود، پیش از هر کاری از نظر ضخامت، عرض، تاب خوردگی و کیفیت پوشش بازرسی می شود. ورق های معیوب در همان مرحله بازگردانده می شوند، زیرا نقص ورق با هیچ اصلاحی در مراحل بعدی جبران نمی شود. ضخامت ورق با کولیس دیجیتال در سه نقطه عرض اندازه گیری و میانگین آن ثبت می گردد.
مرحله دوم: شکل دهی سرد با دستگاه رول فرمینگ
ورق از میان مجموعه ای از غلتک های پروفیل ساز عبور می کند و در هر ایستگاه، بخشی از خم مورد نیاز شکل می گیرد. تعداد ایستگاه ها معمولاً بین ۱۰ تا ۱۶ عدد است. هرچه تعداد ایستگاه ها بیشتر باشد، توزیع کرنش روی مقطع یکنواخت تر و خطر ترک خوردگی گوشه ها کمتر می شود.
در همین مرحله، پرس های سوراخ کاری الگوی شیارها را ایجاد می کنند. دقت موقعیت سوراخ ها از اهمیت بالایی برخوردار است؛ اختلاف یک میلی متری در گام سوراخ ها می تواند مونتاژ طولی چند شاخه را در محل پروژه غیرممکن کند.
مرحله سوم: اعمال پوشش روی
دو مسیر فنی در دسترس است. در مسیر نخست، از ورق گالوانیزه آماده استفاده می شود و پوشش روی پیش از شکل دهی روی ورق وجود دارد. در مسیر دوم، مقطع ابتدا از ورق سیاه ساخته و سپس در حوض مذاب روی با دمای حدود ۴۵۰ درجه سلسیوس غوطه ور می شود.
انتخاب میان این دو روش، پیامدهای متفاوتی دارد که در بخش بعدی به تفصیل بررسی می شود. آنچه اهمیت دارد این است که در هر دو مسیر، ضخامت پوشش باید اندازه گیری و مستند شود.
مرحله چهارم: کنترل کیفیت و آزمون خروجی
در پایان خط، هر بچ تولید تحت آزمون های زیر قرار می گیرد:
- اندازه گیری ابعاد جان، بال و ضخامت جداره با کولیس و متر فلزی
- سنجش ضخامت پوشش روی با دستگاه مغناطیسی در پنج نقطه مقطع
- آزمون خمش برای ارزیابی چسبندگی پوشش و نبود ورقه شدگی
- بررسی راست بودن شاخه روی میز تراز در طول کامل
- کنترل یکنواختی رنگ، نبود زخم و نبود نقطه های زنگ زده
انواع سی چنل گالوانیزه بر پایه روش تولید
یکسان بودن نام، به معنای یکسان بودن رفتار نیست. دو مقطعی که هر دو «سی چنل گالوانیزه» نامیده می شوند، در محیط خورنده می توانند عمری بسیار متفاوت داشته باشند. تفاوت اصلی در روش اعمال پوشش نهفته است.
سی چنل گالوانیزه گرم
در این روش، مقطع پس از شکل دهی در حوض مذاب روی فرو می رود. نتیجه، تشکیل آلیاژهای میان فلزی روی آهن است که پیوندی متالورژیکی میان پوشش و فولاد ایجاد می کند. لبه های برش، گوشه های خم و نقاط جوش نیز پوشش می گیرند؛ مزیتی که در روش های دیگر وجود ندارد.
ضخامت پوشش در گالوانیزه گرم معمولاً میان ۶۰ تا ۸۵ میکرون قرار می گیرد. همین ضخامت است که عمر خدمت این مقطع را در فضای باز به دو تا سه دهه می رساند.
سی چنل گالوانیزه الکترولیتی
در گالوانیزه الکتریکی، روی با جریان برق و در محلول الکترولیت روی سطح می نشیند. ضخامت پوشش معمولاً بین ۸ تا ۲۵ میکرون است و سطحی صاف، یکنواخت و مناسب رنگ آمیزی به دست می آید. این مقطع برای فضاهای بسته و محیط های با خورندگی کم انتخاب می شود.
نقطه ضعف آن روشن است: در تماس با رطوبت پایدار، پوشش نازک سریع تر مصرف می شود و لبه های برش خورده بی محافظت می مانند.
سی چنل مشبک و پانچ دار
در این گونه، جان مقطع به طور کامل شبکه ای از سوراخ های منظم می شود. نتیجه، کاهش وزن و افزایش انعطاف در عبور بست و کابل است. سی چنل مشبک در ساخت سینی کابل، قفسه بندی نمایشگاهی و سازه های موقت کاربرد دارد.
نکته فنی مهم آن است که پانچ کردن جان، سطح مقطع مؤثر را کاهش می دهد. بنابراین ظرفیت باربری یک چنل مشبک با چنل توپر هم ابعاد یکسان نیست و باید جداگانه محاسبه شود.
مقایسه سریع گونه ها
| گونه | ضخامت پوشش | محیط مناسب | ملاحظه اجرایی |
|---|---|---|---|
| گالوانیزه گرم | ۶۰ تا ۸۵ میکرون | فضای باز و مرطوب | احتمال اعوجاج در شاخه های نازک |
| الکترولیتی | ۸ تا ۲۵ میکرون | فضای بسته و خشک | لزوم رنگ آستری روی لبه های برش |
| از ورق گالوانیزه | ۲۰ تا ۴۰ میکرون | نیمه باز و سرپوشیده | لبه های برش بی پوشش می مانند |
| مشبک پانچ دار | بسته به روش پایه | سینی کابل و قفسه | کاهش ظرفیت باربری مقطع |
کاربردهای سی چنل گالوانیزه در صنایع مختلف
گستردگی کاربرد این مقطع، پیامد مستقیم سه ویژگی آن است: نسبت مقاومت به وزن بالا، مقاومت به خوردگی و امکان مونتاژ پیچی بدون جوش. همین سه عامل، سی چنل گالوانیزه را به گزینه ای غالب در پنج حوزه صنعتی تبدیل کرده است.
تأسیسات مکانیکی و سیستم های ستر
پرکاربردترین حوزه، بستن لوله، کانال هوا و تجهیزات تأسیساتی است. سی چنل به عنوان ریل افقی یا ستون عمودی نصب می شود و بست های لوله روی آن قفل می گردند. مزیت این روش، امکان تنظیم موقعیت لوله پس از نصب سازه اصلی و بدون برش مجدد است.
در پروژه های بیمارستانی و آزمایشگاهی، همین انعطاف ارزش دوچندان دارد؛ زیرا مسیر تأسیسات در مرحله بهره برداری بارها تغییر می کند.
صنعت برق و نگهدارنده کابل
سی چنل گالوانیزه ستون فقرات سینی های کابل و ترانکینگ های صنعتی است. در پالایشگاه و نیروگاه، بستر کابل باید سال ها در برابر بخار، گاز و شست وشوی دوره ای مقاومت کند. اینجا تنها گالوانیزه گرم پاسخ می دهد.
- سازه نگهدارنده سینی کابل در مسیرهای افقی و عمودی
- اتصال سینی به سازه اصلی با بست های لبه دار
- اجرای شینه و ستون های توزیع موقت در کارگاه
- نصب چراغ های صنعتی و تابلوهای فرمان
ساختمان و سازه های سبک
در ساخت سازه های سبک، دیوارهای جداکننده صنعتی، سقف کاذب و نمای خشک، سی چنل به عنوان زیرسازی به کار می رود. کاهش وزن مرده ساختمان، سرعت اجرا و حذف عملیات رنگ آمیزی، سه دلیل ترجیح آن بر ناودانی سنگین است.
کشاورزی، گلخانه و دامداری
رطوبت اشباع گلخانه و بخار آمونیاک در دامداری، محیطی خورنده ایجاد می کند. اسکلت گلخانه های مدرن با سی چنل گالوانیزه اجرا می شود تا سالانه هزینه نگهداری رنگ حذف شود. در قفس بندی طیور نیز همین منطق حاکم است.
حمل ونقل و راه سازی
در ساخت تابلوهای راهنمایی و رانندگی، حفاظ های کنار جاده و سازه های زیرمجموعه پل، سی چنل گالوانیزه به کار می رود. مواجهه دائمی با باران، نمک پاشیدن زمستانی و تابش فرابنفش، معیار انتخاب را به سمت پوشش ضخیم سوق می دهد.
مزایا و محدودیت های سی چنل گالوانیزه
هیچ مقطعی برای همه کاربردها بی نقص نیست. شناخت دقیق مرزهای کاربرد، به همان اندازه مزایا اهمیت دارد.
مزیت های کلیدی
- دوام خوردگی: پوشش روی در فضای شهری معمولی عمری بین ۲۰ تا ۳۰ سال فراهم می کند.
- وزن پایین: نسبت مقاومت به وزن در مقایسه با ناودانی گرم به طور محسوسی بهتر است.
- سرعت اجرا: امکان مونتاژ پیچی و حذف جوش، زمان نصب را کاهش می دهد.
- دقت ابعادی: تولید با نورد سرد، تلورانس های تنگ تری نسبت به نورد گرم ایجاد می کند.
- حذف هزینه رنگ: برخلاف فولاد سیاه، نیاز به رنگ آمیزی دوره ای ندارد.
- قابلیت بازیافت: هر دو جزء فولاد و روی کاملاً قابل بازگردانی به چرخه تولید هستند.
محدودیت ها و هشدارهای اجرایی
نخستین محدودیت، حساسیت به دمای بالا است. روی در دمای حدود ۴۱۹ درجه سلسیوس ذوب می شود؛ بنابراین در مسیر گازهای داغ یا در تماس با تجهیزات مولد حرارت شدید، انتخاب سی چنل گالوانیزه باید با احتیاط انجام شود.
دومین محدودیت، خطر ترک خوردگی تنشی در فولادهای با استحکام بالا هنگام گالوانیزه گرم است. هرچه مقاومت فولاد پایه بالاتر باشد، این خطر بیشتر می شود؛ بنابراین برای مقاطع پراستحکام باید پیش گرمایش و تنش زدایی در دستور کار قرار گیرد.
سومین نکته، بازشدن لبه های برش خورده در محل کارگاه است. هر برشی که روی سی چنل انجام شود، لبه ای بدون پوشش بر جای می گذارد که باید با رنگ غنی از روی ترمیم شود.
مقایسه با گزینه های جایگزین
| معیار | سی چنل گالوانیزه | ناودانی سیاه رنگ شده | آلومینیوم اکسترود |
|---|---|---|---|
| مقاومت به خوردگی | بالا | وابسته به کیفیت رنگ | بالا در محیط غیرقلیایی |
| هزینه نگهداری | ناچیز | رنگ آمیزی دوره ای | ناچیز |
| مقاومت مکانیکی | بالا | بالا | متوسط |
| هزینه اولیه | متوسط | پایین | بالا |
معیارهای انتخاب و خرید سی چنل گالوانیزه
خرید این مقطع، تصمیمی تک متغیره نیست. ضخامت ورق، جرم پوشش، الگوی سوراخ و مستندات کیفی، چهار محور اصلی اند که هر یک به تنهایی می تواند تفاوت قیمت و تفاوت عمر سازه را رقم بزند.
ضخامت ورق و وزن واحد طول
نخستین پرسش خریدار باید این باشد که ضخامت اعلام شده، ضخامت واقعی است یا ضخامت اسمی. در بازار، اصطلاح «ضخامت اسمی» به ضخامت پیش از اعمال پوشش اشاره دارد؛ در حالی که ضخامت نهایی اندازه گیری شده می تواند چند دهم میلی متر بیشتر باشد. مرجع مقایسه قیمت باید وزن واحد طول باشد، نه عنوان ضخامت.
ضخامت و کیفیت پوشش روی
جرم پوشش با دستگاه مغناطیسی و در چند نقطه اندازه گیری می شود. پوشش یکنواخت، نشانه تنظیم درست حمام گالوانیزه است. وجود لکه های خاکستری تیره یا نقاط براق فلزی برهنه، نشانه نقص پوشش محسوب می شود.
تلورانس ابعادی و راست بودن
سه تلورانس بحرانی عبارت اند از: انحراف ارتفاع جان، انحراف عرض بال و پیچش طولی. پیچش، آزاردهنده ترین عیب است؛ زیرا در مونتاژ طولی چند شاخه، اختلاف تجمعی ایجاد می کند و تراز نهایی سازه را بر هم می زند.
مستندات و گواهی های کیفی
تولیدکننده معتبر، برای هر بچ تولید برگه گواهی مواد و گزارش آزمون پوشش ارائه می کند. نبود این مستندات در پروژه های نظارت شده، معمولاً به رد مقطع در مرحله تحویل می انجامد.
چک لیست خرید
- تعیین دقیق بار وارده و انتخاب ضخامت بر پایه محاسبه، نه عادت
- مشخص کردن روش گالوانیزه کردن مطابق شرایط محیطی پروژه
- درخواست نمونه شاخه و بازرسی چشمی لبه ها و سوراخ ها
- استعلام قیمت بر پایه وزن و ضخامت واقعی، نه ضخامت اسمی
- مطالبه گواهی مواد و گزارش سنجش پوشش پیش از ارسال
- توافق بر شرایط بسته بندی، بارگیری و تسویه در قرارداد
- ثبت شرایط گارانتی کتبی در برابر خوردگی زودرس
محاسبات فنی و نکات اجرایی سی چنل گالوانیزه
خطاهای اجرایی در این مقطع، بیشتر از آنکه ناشی از ضعف مصالح باشد، از نادیده گرفتن محاسبات سرچشمه می گیرد. سه محور محاسباتی و چند نکته کارگاهی، مرز موفقیت پروژه را تعیین می کنند.
محاسبه وزن و برآورد متریال
وزن هر شاخه از مجموع وزن فولاد پایه و وزن پوشش روی به دست می آید. برای برآورد سریع، وزن فولاد از حاصل ضرب طول توسعه یافته مقطع در ضخامت و چگالی فولاد (۷٫۸۵ گرم بر سانتی متر مکعب) محاسبه می شود و سپس حدود سه درصد به آن افزوده می گردد.
در برآورد پروژه، پرت برش را دست کم نگیرید. در اجرای خطی با طول های غیراستاندارد، پرت واقعی می تواند به هشت تا دوازده درصد برسد. سفارش طول های سفارشی از تولیدکننده، این پرت را به طور محسوسی کاهش می دهد.
ظرفیت باربری و کنترل لاغری
سی چنل به دلیل جداره نازک، مستعد کمانش موضعی و کمانش پیچشی-جانبی است. نسبت لاغری مقطع باید کنترل شود و در دهانه های بلند، مهار جانبی در فواصل معین پیش بینی گردد. در بارهای متمرکز، استفاده از ورق تقویتی در محل اتصال الزامی است تا تمرکز تنش در جان ایجاد نشود.
جوشکاری، پیچ کاری و اتصالات
ترجیح نخست، مونتاژ پیچی است؛ زیرا پوشش روی را تخریب نمی کند. در صورت نیاز به جوش، دو نکته را در نظر بگیرید:
- گازهای متصاعد از روی در حین جوش سمی است؛ تهویه موضعی ضروری است.
- منطقه جوش و نوار مجاور آن باید پس از سرد شدن با رنگ غنی از روی بازسازی شود.
برش و آب بندی لبه ها
برش حرارتی، پوشش مجاور خط برش را تخریب می کند. برش سرد با اره نواری یا قیچی هیدرولیک، سطح تمیزتر و ناحیه آسیب دیده کوچک تری بر جای می گذارد. پس از هر برش، لبه باید با پرایمر غنی از روی پوشانده شود.
خطاهای رایج در اجرا
- تلنبارکردن شاخه ها بر روی زمین مرطوب بدون پالت مناسب
- مونتاژ پیچ بدون واشر و ایجاد خوردگی گالوانیکی
- جوشکاری مستقیم روی مقطع بدون بازسازی پوشش
- نادیده گرفتن مهار جانبی در دهانه های بلند
- مخلوط کردن مقاطع گالوانیزه گرم و الکترولیتی در یک سازه
مورد پنجم کم اهمیت نیست. تماس دو مقطع با پوشش متفاوت در حضور رطوبت، اختلاف پتانسیل ایجاد می کند و پوشش نازک تر سریع تر تحلیل می رود.
نگهداری، انبارش و حمل سی چنل گالوانیزه
پوشش روی، فولاد را در برابر خوردگی حفظ می کند؛ اما خود پوشش نیز به مراقبت نیاز دارد. سرنوشت بسیاری از مقاطع، نه در سازه بلکه در انبار پروژه تعیین می شود.
انبارش صحیح
شاخه ها باید روی پالت چوبی یا قالب بتنی و با فاصله دست کم ده سانتی متر از زمین نگهداری شوند. شیب بندی ملایم به تخلیه آب کمک می کند. پوشاندن توده با برزنت از نفوذ آب باران جلوگیری می کند، اما باید تهویه نیز برقرار باشد تا رطوبت محبوس نشود.
حمل و جابه جایی
استفاده از تسمه پارچه ای به جای زنجیر فولادی، از خراش سطح جلوگیری می کند. خراش های عمیق تا فولاد پایه، نقطه آغاز خوردگی هستند. در بارگیری، سقوط شاخه روی یکدیگر، لبه ها را دندانه دار و پوشش را ورقه ورقه می کند.
لکه سفید و روش رفع آن
در شرایط رطوبت پایدار و نبود جریان هوا، روی سطح پوشش لکه های سفید یا خاکستری پودری ظاهر می شود که به زنگ سفید شناخته می شود. این لایه برخلاف زنگ قرمز، فولاد پایه را نخورده است و معمولاً سطحی باقی می ماند.
برای رفع آن، سطح با برس نرم و آب تمیز شسته و سپس کاملاً خشک می شود. استفاده از برس سیمی یا شوینده اسیدی ممنوع است؛ زیرا برخلاف هدف، پوشش محافظ را از میان می برد. در انبارش طولانی مدت، بسته بندی با فیلم پلیمری نفوذپذیر به بخار، مؤثرترین راه پیشگیری است.
قیمت سی چنل گالوانیزه و عوامل مؤثر بر آن
قیمت این مقطع، تابعی از چند متغیر همزمان است. درک این متغیرها، به خریدار امکان می دهد تفاوت پیشنهادها را تحلیل کند و پیشنهادهای غیرواقعی را تشخیص دهد.
عوامل تعیین کننده قیمت
- نرخ ورق فولادی: ماده اولیه اصلی و متغیرترین جزء قیمت
- قیمت شمش و فلز روی در بورس: اثر مستقیم بر هزینه پوشش
- ضخامت ورق و ارتفاع جان: تعیین کننده وزن واحد طول
- روش گالوانیزه کردن: گرم نسبت به الکترولیتی هزینه بالاتری دارد
- الگوی سوراخ کاری و مشبک سازی: افزودن هر عملیات، قیمت را بالا می برد
- طول سفارشی و تیراژ سفارش: تیراژ پایین، هزینه هر متر را افزایش می دهد
- فاصله حمل و شرایط تحویل درب کارگاه
چرا مقایسه قیمت به ازای کیلوگرم گمراه کننده است
دو تأمین کننده ممکن است قیمتی نزدیک به ازای کیلوگرم اعلام کنند، اما یکی مقطعی با ضخامت کمتر و پوشش نازک تر عرضه کند. نتیجه، وزن کمتر در هر متر و در پی آن، ظرفیت باربری پایین تر است. مرجع درست مقایسه، ترکیب سه مؤلفه است: قیمت هر متر، ضخامت واقعی و جرم پوشش روی.
استعلام و خرید از پنج تاش تجارت رادین
شرکت پنج تاش تجارت رادین به عنوان تولیدکننده و فروشنده سی چنل گالوانیزه، امکان سفارش بر پایه نقشه اجرایی پروژه را فراهم می کند. برای دریافت پیشنهاد دقیق، اطلاعات زیر را در استعلام خود ذکر کنید:
- روش گالوانیزه کردن مورد نیاز (گرم، الکترولیتی یا ورق پایه گالوانیزه)
- ابعاد جان، بال و ضخامت ورق بر حسب میلی متر
- الگوی سوراخ کاری یا درخواست مقطع توپر
- طول شاخه و مجموع متر مورد نیاز
- محل تحویل و بازه زمانی اجرا
ارائه این اطلاعات در مرحله استعلام، هم زمان پاسخ دهی را کوتاه می کند و هم خطر دریافت پیشنهاد نامتناسب را از میان می برد.
سخن پایانی
سی چنل گالوانیزه مقطعی است که در ظاهر ساده به نظر می رسد، اما کیفیت آن در جزئیاتی نهفته است که در نگاه نخست دیده نمی شوند: جرم پوشش روی، یکنواختی ضخامت جداره، دقت گام سوراخ ها و چسبندگی پوشش به فولاد پایه. خرید بر پایه کمترین قیمت هر کیلوگرم، این جزئیات را پنهان می کند و هزینه آن در سال های بعد، به صورت خوردگی زودرس و تعویض مقطع بازمی گردد.
سه اصل عملی، تصمیم گیری را ساده می کند. نخست، روش گالوانیزه کردن را با شرایط محیطی پروژه تطبیق دهید، نه با بودجه لحظه ای. دوم، ظرفیت باربری را محاسبه کنید و مهار جانبی را جدی بگیرید. سوم، تفاوت میان ضخامت اسمی و ضخامت واقعی را در قرارداد روشن کنید.
