
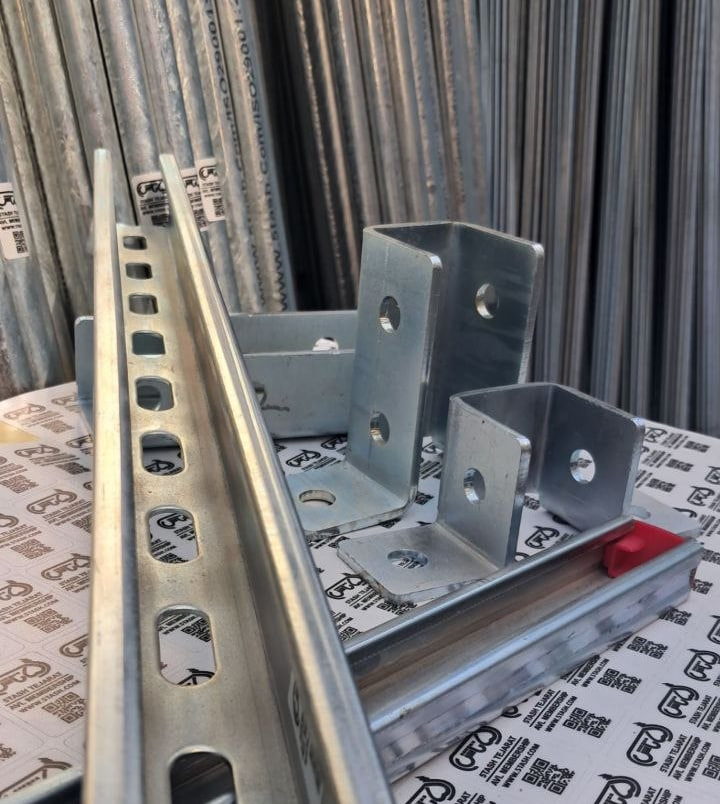
انتخاب درست اجزای نگهدارنده، مرزی است که کیفیت نهایی یک پروژه تأسیساتی را مشخص می کند. پایه پروفیل تاسیسات یکی از همین اجزاست؛ قطعه ای که کمتر دیده می شود، اما بار اصلی لوله، کانال هوا، سینی کابل و تجهیزات نصب شده بر آن را تحمل می کند و پایداری بلندمدت شبکه تأسیسات را تضمین می کند.
این مقطع فولادی شکل داده شده، جای روش های سنتی مانند نبشی سازی و جوشکاری در محل را گرفته است و به دلیل دقت ابعادی، سرعت اجرا و پوشش ضدخوردگی یکنواخت، به گزینه نخست بسیاری از مجریان و مشاوران تبدیل شده است. شرکت پنج تاش تجارت رادین در جایگاه تولیدکننده و فروشنده این محصول، تجربه ای انباشته در تأمین نیاز پروژه های ساختمانی، صنعتی و پتروشیمی دارد.
در این نوشتار، ساختار فنی، مواد اولیه، فرآیند تولید، استانداردهای حاکم، معیارهای خرید و نکات اجرایی پایه پروفیل تاسیسات به صورت گام به گام بررسی می شود.
پایه پروفیل تاسیسات چیست و چه وظیفه ای بر عهده دارد؟
پایه پروفیل تاسیسات مقطعی فولادی، باز و سبک است که به عنوان بستر نصب و توزیع بار تجهیزات تأسیساتی به کار می رود. این مقطع از ورق فلزی و طی فرآیند فرم دهی غلتکی ساخته می شود و معمولاً به شکل شاخه های سه تا شش متری یا کلاف های طولانی عرضه می گردد.
کارکرد اصلی آن ساده و در عین حال تعیین کننده است: انتقال وزن لوله ها، کانال های هوا، سینی های کابل، یونیت های تهویه، پمپ ها و تابلوهای برق به سازه اصلی ساختمان، بدون آنکه به دیوار، سقف یا تیغه های غیرباربر آسیب وارد شود. در پروژه هایی که تراکم تجهیزات بالاست، این انتقال بار به تنهایی می تواند تفاوت میان اجرای ایمن و اجرای پرخطر را رقم بزند.
تعریف فنی و جایگاه در سامانه ساپورت گذاری
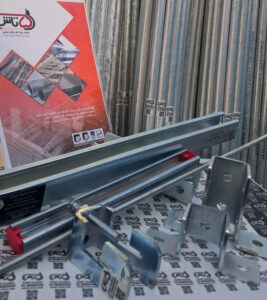
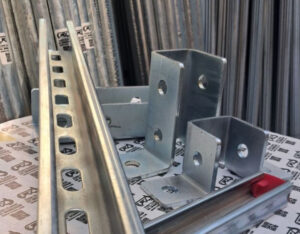
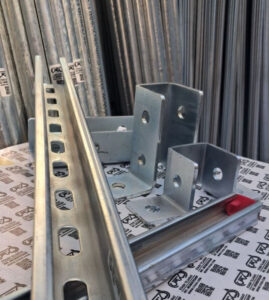
در ادبیات فنی تأسیسات، مجموعه ای که وظیفه نگهداشت تجهیزات را بر عهده دارد «ساپورت» نامیده می شود. پایه پروفیل تاسیسات یکی از اجزای پرکاربرد این سامانه است که به عنوان ریل افقی، بازوی کنسولی، پایه قائم یا قاب نگهدارنده به کار می رود. ساختار شیاردار آن امکان اتصال پیچی سریع بست ها، کمربندهای لوله و پیچ های نگهدارنده را فراهم می کند و نیازی به سوراخ کاری در محل را کاهش می دهد.
تفاوت با نبشی، قوطی و ناودانی
نبشی و ناودانی مقاطعی گرم نورد یا برش خورده هستند که برای اتصال تجهیزات، سوراخ کاری و جوشکاری در محل لازم دارند. قوطی نیز به دلیل مقطع بسته، امکان دسترسی به داخل و مهار پیچ از دو سو را محدود می کند. در مقابل، پروفیل سردفرم پایه تأسیسات با لبه های برگردان و شیارهای از پیش تعبیه شده، سبک تر، دقیق تر و سریع تر اجرا می شود. نسبت وزن به ظرفیت باربری در این مقطع، به طور محسوسی بهتر از مقاطع سنتی است.
چرا جایگزین روش های سنتی شده است
سه عامل، این جابه جایی را تسریع کرده است. نخست، کاهش وابستگی به جوشکاری در محل و در نتیجه حذف ریسک های ایمنی و بازرسی های هزینه بر. دوم، یکنواختی ابعادی که امکان طراحی مدولار و پیش ساخت را فراهم می کند. سوم، پوشش گالوانیزه یا رنگ کوره ای کارخانه ای که عمر مفید ساپورت را در محیط های مرطوب و صنعتی چند برابر می کند.
ساختار فنی و هندسه مقطع پایه پروفیل تاسیسات
هندسه مقطع، سرنوشت سازه ای پایه پروفیل تاسیسات را تعیین می کند. دو مقطع با ضخامت ورق یکسان می توانند ظرفیت خمشی کاملاً متفاوتی داشته باشند؛ زیرا ممان اینرسی مقطع، بیش از آنکه تابع ضخامت باشد، به فاصله دیواره ها از محور خنثی بستگی دارد.
مقاطع بسته مانند قوطی، به سبب بستن مسیر کمانش موضعی، ظرفیت کمانشی بالاتری از ناودانی باز دارند. نسبت عرض به ضخامت دیواره (b/t) نیز حد باریک شدگی را تعیین می کند؛ عبور از آن، تنش بحرانی کمانش موضعی را پیش از تسلیم کاهش می دهد.
کیفیت ورق، به اندازه هندسه اهمیت دارد. ورق های نورد سرد با گرید ST12 تا ST52، از نظر تنش تسلیم و ازدیاد طول طولی متفاوت اند؛ ورق گالوانیزه با پوشش ۸۰ تا ۲۷۵ گرم بر مترمربع برای محیط های مرطوب توصیه می شود. روغن زدایی و صافی سطح نیز کیفیت جوش را تعیین می کند.
از منظر ضوابط، مبحث هفدهم مقررات ملی ساختمان الزامات بارگذاری و مهاربندی را تعیین می کند و استانداردهای EN 10346 و ASTM A653 گرید و پوشش ورق گالوانیزه را. برای سینی و پایه کابل، EN 61537 کلاس بار و آزمون خمش را مشخص می سازد؛ گالوانیزه گرم نیز با ISO 1461 سنجیده می شود.
بازرسی دوره ای شش ماهه، خوردگی موضعی در جوش ها و نقاط تماس با بتن را پیش از گسترش شناسایی می کند. کنترل گشتاور پیچ های اتصال پس از نخستین سال بهره برداری، ضخامت سنجی پوشش گالوانیزه و بازبینی زهکشی سوراخ های تخلیه، سه گام کلیدی اند؛ ترمیم موضعی نقاط آسیب دیده نیز با رنگ غنی از روی انجام می شود.
اجزای مقطع: کف، دیواره و لبه برگردان
مقطع متعارف این محصول از یک کف تخت، دو دیواره قائم و دو لبه برگردان تشکیل می شود. کف، سطح تماس و بستر اتصال است؛ دیواره ها، ارتفاع مقطع و ظرفیت خمشی را تأمین می کنند؛ و لبه های برگردان، کمانش موضعی دیواره را مهار کرده و لبه تیز را برای کاربر ایمن می سازند. در برخی طرح ها، فرورفتگی های طولی کوچک روی کف نیز ایجاد می شود تا اصطکاک اتصالات پیچی افزایش یابد.
سوراخ های شیاردار و شبکه بندی
شیارهای بیضی شکل با گام مشخص، انعطاف در تنظیم موقعیت بست را ممکن می کنند. گام شیارها معمولاً بر پایه مضربی از قطر رایج پیچ های مهاربندی انتخاب می شود تا هم راستایی سوراخ ها در اتصالات چندلایه تضمین گردد. شبکه بندی منظم شیارها مزیت دیگری نیز دارد: امکان تعویض یا افزودن تجهیز بدون برش مجدد مقطع.
تلورانس های ابعادی و زاویه ها
در پروژه هایی که صدها متر پروفیل در یک ردیف افقی نصب می شود، تلورانس ارتفاع مقطع اهمیت مضاعف می یابد. اختلاف چند دهم میلی متر در ارتفاع، در طول بیست متر به ناهم ترازی محسوس و ایجاد تنش ثانویه در اتصالات منجر می شود. کنترل زاویه لبه های برگردان نیز از آن جهت ضروری است که لبه نامنظم، صفحه مهره را کاملاً درگیر نمی کند و اتصال را در معرض لغزش قرار می دهد.
ورق و مواد اولیه در تولید پایه پروفیل تاسیسات
کیفیت نهایی پایه پروفیل تاسیسات پیش از ورود به خط تولید تعیین می شود؛ یعنی در انتخاب ورق. مشخصات مکانیکی، نوع پوشش و یکنواختی ضخامت کلاف، مستقیماً بر رفتار مقطع در برابر خمش، خوردگی و تغییر شکل اثر می گذارند.
در هنگام خرید، ضخامت اسمی را با کولیس در سه نقطه اندازه بگیرید؛ اختلاف بیش از ۰٫۰۵ میلی متر، نشانهٔ نورد ناهموار است. وزن پوشش گالوانیزه نباید از ۲۷۵ گرم بر مترمربع کمتر باشد. سوراخ های آماده برای پیچ M8 یا M10، گام استاندارد ۵۰ میلی متر و گواهی آزمون کشش، سه معیار کنترل کیفی پیش از سفارش هستند.
ورق گالوانیزه گرم و سرد
ورق گالوانیزه گرم با غوطه وری در مذاب روی پوشش می شود و ضخامت لایه روی در آن به طور معمول بین ۸۰ تا ۲۷۵ گرم بر متر مربع قرار می گیرد. این نوع ورق برای فضاهای مرطوب، موتورخانه ها و محیط های صنعتی مناسب است. ورق گالوانیزه سرد (الکتروگالوانیزه) پوشش نازک تری دارد و بیشتر در فضاهای خشک و داخلی یا برای محصولاتی که پس از تولید رنگ آمیزی می شوند، به کار می رود.
ضخامت و تأثیر آن بر ظرفیت باربری
ضخامت ورق متعارف در تولید این محصول میان ۱ تا ۳ میلی متر است. رابطه ظرفیت خمشی با ضخامت، غیرخطی و تقریباً با توان دوم آن متناسب است؛ بنابراین جهش از ۱٫۵ به ۲ میلی متر، بیش از سی درصد افزایش ظرفیت به همراه دارد. با این حال، این جهش وزن مقطع را نیز بالا می برد و در طراحی ساپورت های سقفی، بار مرده اضافه شده بر سازه را باید در محاسبات لحاظ کرد.
پوشش های تکمیلی و انتخاب بر پایه محیط
در محیط های با خورندگی بالا، پوشش های تکمیلی مانند رنگ کوره ای پودری، رنگ اپوکسی و در موارد خاص فولاد زنگ نزن مطرح می شود. انتخاب پوشش باید بر پایه طبقه بندی خورندگی محیط صورت گیرد، نه بر پایه عادت یا موجودی انبار. پروفیلی که در فضای خشک اداری سال ها دوام می آورد، در سالن شست وشوی صنعتی یا مجاورت بخار اسیدی، در کمتر از دو سال دچار خوردگی سطحی می شود.
فرآیند تولید پایه پروفیل تاسیسات: از کلاف تا بسته بندی
تولید پایه پروفیل تاسیسات یک زنجیره پیوسته است که کیفیت هر حلقه، حلقه بعدی را تحت تأثیر قرار می دهد. خط تولید متعارف شامل بازکردن کلاف، صاف کننده، پرس سوراخ کاری، رول فرم، برش و بسته بندی است.
تنظیم فاصله غلتک ها بر پایه ضخامت ورق انجام می شود؛ انحراف نیم میلی متری، زاویه پروفیل و ظرفیت باربری را تغییر می دهد. آزمون پیچش و کنترل پوشش گالوانیزه پیش از بسته بندی انجام و هر بسته با شناسه تولید و گرید فولادی برچسب گذاری می شود. نرخ ضایعات در برش انتهایی معمولاً زیر دو درصد نگه داشته می شود.
رول فرم و تنظیم غلتک ها
در ایستگاه رول فرم، ورق به تدریج و در چندین مرحله خم می شود تا از تمرکز تنش و ترک خوردگی در لبه ها جلوگیری شود. تعداد ایستگاه ها به پیچیدگی مقطع بستگی دارد؛ مقاطع با لبه برگردان و فرورفتگی طولی، ایستگاه های بیشتری می طلبند. تنظیم نامناسب فاصله غلتک ها، مستقیماً به اعوجاج، پیچش و ناهم ترازی مقطع منتهی می شود.
پرس کاری و ایجاد شیار
سوراخ ها و شیارها معمولاً پیش از فرم دهی و در ایستگاه پرس ایجاد می شوند؛ زیرا اعمال پرس پس از شکل گیری مقطع، دیواره ها را دچار تغییر شکل موضعی می کند. قالب های استاندارد با تلورانس سوراخ کاری دقیق، شرط لازم برای اتصال بی لغزش بست ها هستند. کیفیت لبه سوراخ نیز مهم است؛ پلیسه های باقی مانده، هم عامل آغاز خوردگی اند و هم مانع نشست کامل مهره.
کنترل کیفیت و آزمون های دوره ای
کنترل کیفیت در تولید این محصول دست کم سه محور دارد:
- کنترل ابعادی: اندازه گیری ارتفاع، عرض، ضخامت و گام شیارها به صورت نمونه گیری دوره ای.
- کنترل پوشش: سنجش ضخامت لایه روی یا رنگ با دستگاه های غیرمخرب و بررسی چسبندگی پوشش.
- کنترل عملکردی: آزمون بارگذاری نمونه ای برای ارزیابی رفتار مقطع در خمش و کمانش موضعی.
ثبت نتایج این آزمون ها، امکان ردیابی محصول و پاسخگویی فنی در صورت بروز اختلاف در کارگاه را فراهم می کند.
کاربردهای پایه پروفیل تاسیسات در پروژه های ساختمانی و صنعتی
دامنه کاربرد پایه پروفیل تاسیسات بسیار گسترده تر از آن است که در نگاه نخست به نظر می رسد. این مقطع، از یک واحد مسکونی تا پالایشگاه، نقش بستر نگهدارنده را ایفا می کند.
در پروژه های مسکونی، این پایه ها برای مهار لوله های آب، کانال هوا و سینی کابل روی سقف کاذب به کار می روند و ارتعاش پمپ ها را توزیع می کنند. در مقیاس صنعتی، از همین مقطع برای برپایی سکو، رک تاسیسات و نگهداری تجهیزات سنگین در پالایشگاه و تصفیه خانه استفاده می شود؛ جایی که مقاومت در برابر خوردگی تعیین کننده انتخاب است.
تأسیسات مکانیکی
نگهداشت لوله های آب سرد و گرم، خطوط آب رسانی آتش نشانی، کانال های رفت و برگشت هوا، رادیاتورها، فن کوئل ها و یونیت های تهویه، از رایج ترین موارد استفاده است. در مسیرهای طولانی، ترکیب پروفیل افقی با بازوهای کنسولی، امکان تغییر شیب لوله در جهت تخلیه و هواگیری را نیز فراهم می کند.
تأسیسات برقی و سینی کابل
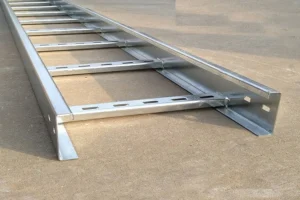
سینی های کابل، لوله های برق رسانی روکار، جعبه های تقسیم و تابلوهای فرعی بر همین مقطع سوار می شوند. مزیت اصلی در این حوزه، انعطاف در تغییر مسیر و افزودن انشعاب پس از اجرا است؛ کاری که در ساپورت های جوشی، نیازمند برش و جوشکاری مجدد است.
صنایع سنگین، پتروشیمی و انرژی خورشیدی
در واحدهای صنعتی، این مقطع برای نگهداشت خطوط لوله فرآیندی، سینی های کابل فشار قوی و تجهیزات ابزار دقیق به کار می رود. در نیروگاه های خورشیدی نیز سازه نگهدارنده پنل ها بر پایه همین پروفیل طراحی می شود، زیرا نسبت وزن به سختی در آن با محدودیت های سازه ای سقف های صنعتی سازگار است.
استانداردها و ضوابط فنی حاکم بر پایه پروفیل تاسیسات
رعایت ضوابط، تفاوت میان یک محصول تجاری و یک جزء سازه ای قابل اتکا را مشخص می کند. پایه پروفیل تاسیسات نیز از این قاعده مستثنا نیست و در طراحی، تولید و اجرا تابع مجموعه ای از الزامات است.
آیین نامه های ملی و الزامات سازه ای
طراحی ساپورت ها باید با مبانی طراحی سازه های فولادی و ضوابط بارگذاری ملی هم راستا باشد. مبنای طراحی، ترکیب بار مرده تجهیزات، بار زنده ناشی از سرویس و تعمیر، و بارهای ناشی از تغییرات دما و انبساط خطوط است. در خطوط لوله فرآیندی، نیروهای حاصل از انبساط حرارتی می تواند از بار ثقلی پیشی بگیرد و در صورت نادیده گرفتن، به اعوجاج ساپورت منجر شود.
استانداردهای پوشش و مقاومت به خوردگی
برای ورق گالوانیزه، استانداردهایی همچون EN 10346 مشخصات پوشش و کلاس ضخامت لایه روی را تعیین می کنند. در پوشش های رنگ پودری، الزامات چسبندگی، ضخامت لایه و مقاومت در برابر شوری باید مطابق دستورکار فنی پروژه باشد. طبقه بندی خورندگی محیط، مبنای انتخاب کلاس پوشش است.
بارگذاری لرزه ای و مهاربندی
در مناطق با خطر لرزه ای بالا، ساپورت ها باید در برابر بارهای جانبی و حرکات نسبی سازه مهار شوند. مهاربندی لرزه ای شامل بازوهای مورب، بست های ضدلغزش و اتصالات انعطاف پذیر در محل تلاقی با سازه است. جزئیات این مهاربندی باید در نقشه های اجرایی به صورت صریح نشان داده شود، زیرا تصمیم گیری کارگاهی در این زمینه اغلب به راه حل های ناکارآمد می رسد.
معیارهای انتخاب و خرید پایه پروفیل تاسیسات
خرید این محصول، تصمیمی مهندسی است و نه صرفاً تجاری. سه متغیر تعیین کننده وجود دارد: ظرفیت باربری مورد نیاز، شرایط محیطی و کیفیت ساخت.
تراز نصب باید با تراز لیزری و در دو محور کنترل شود؛ خطای تراز بیش از دو میلی متر بر متر، بار محوری را به یک سمت پروفیل منتقل می کند و پیچ های اتصال را برشی می سازد. پیش از بتن ریزی کف، جانمایی صفحات کفشک را با شابلون بررسی کنید. سفت کردن پیچ ها با گشتاورسنج و به صورت ضربدری انجام شود.
محاسبه بار و انتخاب مقطع
نخست، بار هر نقطه اتصال برآورد می شود؛ شامل وزن لوله یا کانال، وزن سیال یا هوا، وزن عایق، بار سرویس و ضریب اطمینان. سپس فاصله میان ساپورت ها تعیین می گردد. کاهش فاصله ساپورت، بار هر نقطه را کم می کند اما تعداد قطعات و هزینه اجرا را بالا می برد. نقطه تعادل، جایی است که هر دو هزینه سرمایه ای و نگهداری کمینه شود.
کنترل کیفیت ظاهری و ابعادی هنگام خرید
پیش از تأیید محموله، بررسی موارد زیر ضروری است:
- یکنواختی پوشش و نبود لکه های زنگ سفید یا نقاط بی پوشش در لبه های برش.
- هم ترازی مقطع و نبود پیچش محسوس در طول شاخه.
- انطباق گام شیارها با بست های موجود در پروژه.
- تمیزی سوراخ ها و نبود پلیسه و پلیسه زدگی.
- ثبت مشخصات ذوب، ضخامت و کلاس پوشش در اسناد تحویل.
قیمت، تیراژ و زمان تحویل
قیمت تمام شده این محصول تابع ضخامت ورق، کلاس پوشش، تیراژ سفارش و هزینه حمل است. سفارش های حجیم، هزینه های ثابت تولید و برش را میان واحدها تقسیم می کنند و قیمت واحد را کاهش می دهند. در مقابل، سفارش های کوچک و فوری، حتی در صورت قیمت پایه مناسب، به دلیل هزینه راه اندازی خط، گران تر تمام می شوند. برنامه ریزی خرید در مراحل اولیه پروژه، صرفه جویی قابل توجهی ایجاد می کند.
نصب و اجرای پایه پروفیل تاسیسات در کارگاه
اجرای درست، همان اندازه در عملکرد نهایی مؤثر است که کیفیت محصول. پایه پروفیل تاسیسات با کیفیت مطلوب، در صورت نصب نادرست، همان ضعف ساپورت سنتی را بروز می دهد.
آماده سازی بستر و تراز
نخستین گام، بررسی بستر نصب و اطمینان از ظرفیت باربری آن است. نقاط اتصال به سقف یا سازه باید بر پایه نقشه نشانه گذاری و تراز شوند. استفاده از رشته تراز یا تراز لیزری در این مرحله، از انحراف تجمعی در طول مسیر جلوگیری می کند. فاصله آزاد میان ساپورت و عایق نیز باید پیش بینی شود تا در آینده نیاز به بازکردن عایق ایجاد نگردد.
اتصالات پیچی و جوشی
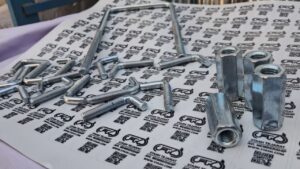
اصل کلی، تقدم اتصال پیچی بر جوشکاری است. اتصال پیچی، امکان تنظیم، بازرسی چشمی و تعویض را فراهم می کند. در مواردی که جوشکاری اجتناب ناپذیر است، باید از تخریب پوشش گالوانیزه در ناحیه جوش آگاه بود و آن ناحیه را با رنگ غنی از روی بازسازی کرد. استفاده از مهره های قفل شونده یا واشرهای فنری در نقاط در معرض ارتعاش توصیه می شود.
مهاربندی و کنترل ارتعاش
در مسیرهای طولانی، مهاربندی جانبی از جابه جایی مقطع در اثر نیروهای افقی جلوگیری می کند. در تجهیزات دوار، استفاده از جداکننده های لاستیکی میان ساپورت و تجهیز، انتقال ارتعاش به سازه را کاهش می دهد. در صورتی که ارتعاش به مقطع منتقل شود، شل شدگی تدریجی اتصالات پیچی دور از انتظار نیست.
مقایسه پایه پروفیل تاسیسات با روش های سنتی ساپورت گذاری
مقایسه منصفانه میان گزینه ها باید بر پایه هزینه چرخه عمر انجام شود، نه فقط قیمت خرید. جدول زیر ارزیابی خلاصه ای از سه شیوه رایج ارائه می کند.
| معیار | پایه پروفیل تاسیسات | نبشی و جوشکاری در محل | قوطی و ناودانی برش خورده |
|---|---|---|---|
| سرعت اجرا | بالا؛ اتصال پیچی آماده | پایین؛ نیازمند برش، جوش و پرداخت | متوسط؛ نیازمند سوراخ کاری |
| دقت ابعادی | یکنواخت و کارخانه ای | وابسته به مهارت اجرا | متوسط |
| وزن سازه ساپورت | سبک | سنگین | سنگین |
| مقاومت به خوردگی | پوشش یکنواخت و پیوسته | نقطه ضعف در ناحیه جوش | متوسط تا ضعیف |
| انعطاف در تغییرات | بالا؛ بازکردن و بازچینی سریع | پایین؛ نیازمند برش مجدد | پایین |
| هزینه بازرسی و کنترل | کم | بالا؛ آزمون جوش | متوسط |
| هزینه چرخه عمر | معمولاً کمینه | بالا | متوسط |
تحلیل نتایج مقایسه
برتری این مقطع در پروژه هایی آشکار می شود که تغییرات مرحله ای در طراحی تأسیسات امری محتمل است. در چنین شرایطی، ارزش انعطاف اتصال پیچی و امکان بازچینی سریع ساپورت، از اختلاف قیمت اولیه فراتر می رود. در پروژه های کوچک و یک بارمصرف که تغییر نقشه در آن ها بعید است، ممکن است روش سنتی از نظر هزینه اولیه کم هزینه تر به نظر برسد؛ اما هزینه بازرسی جوش، خطرات ایمنی و زمان اجرای بیشتر، این مزیت ظاهری را جبران می کند.
هزینه پنهان روش های سنتی
سه هزینه در برآوردهای سنتی معمولاً نادیده می ماند: هزینه بازسازی پوشش پس از جوشکاری، هزینه تأخیر در تحویل پروژه به دلیل انتظار برای اجرای جوش، و هزینه تعمیر خوردگی در سال های بهره برداری. توجه به این سه قلم، تصویر اقتصادی تصمیم را به طور محسوس تغییر می دهد.
نگهداری، بازرسی و رفع عیوب پایه پروفیل تاسیسات
سازه های نگهدارنده نیز مانند هر جزء دیگر، نیازمند برنامه بازرسی دوره ای هستند. پایه پروفیل تاسیسات با وجود دوام بالا، در محیط های خورنده و در معرض ارتعاش، در معرض افت تدریجی عملکرد قرار دارد.
برنامه بازرسی دوره ای
بازرسی نخستین باید شش ماه پس از اجرا انجام شود تا نشست اولیه اتصالات و رفتار مقطع در شرایط بهره برداری واقعی ارزیابی گردد. پس از آن، بازرسی سالانه کافی است؛ مگر در محیط های صنعتی با خورندگی بالا که فاصله بازرسی باید به شش ماه کاهش یابد. محورهای بازرسی عبارت اند از:
- سفتی اتصالات پیچی و نشانه های شل شدگی.
- اعوجاج موضعی یا خمش دائمی در مقطع.
- زنگ سفید، خوردگی لبه ها یا تخریب پوشش.
- وضعیت نقاط جوشکاری شده و پوشش ترمیمی آن ها.
- جابه جایی مقطع نسبت به موقعیت اولیه و کارکرد مهاربندی جانبی.
خوردگی، تعویض و ترمیم
خوردگی سطحی در مراحل اولیه با شست وشو و ترمیم موضعی پوشش قابل مهار است. اما در صورتی که خوردگی به کاهش محسوس ضخامت مقطع رسیده باشد، ترمیم موضعی کارایی لازم را ندارد و تعویض قطعه ضروری است. نشانه های هشدار شامل خمش دائمی، ترک لبه ها و کاهش مقطع در ناحیه اتصال است.
تجهیز مجدد و افزودن بار
افزودن تجهیز جدید بر ساپورت موجود، بدون بررسی ظرفیت باقی مانده، خطای پرتکرار در بهره برداری است. فاصله مناسب میان ساپورت ها و ظرفیت هر مقطع باید بر پایه بار نهایی محاسبه شود، نه بار زمان نصب. در پروژه هایی که توسعه آتی محتمل است، انتخاب مقطعی با ظرفیت ذخیره پانزده تا بیست درصد، هزینه اندکی دارد و انعطاف قابل توجهی می آفریند.
نقش پنج تاش تجارت رادین در تولید و فروش پایه پروفیل تاسیسات
تأمین پایدار این محصول در پروژه های بزرگ، به توان تولید، تنوع محصول و پشتیبانی فنی وابسته است. پنج تاش تجارت رادین در جایگاه تولیدکننده و فروشنده پایه پروفیل تاسیسات، این سه محور را به صورت یکپارچه ارائه می کند.
ظرفیت تولید و تنوع محصول
خط تولید این شرکت بر پایه رول فرم صنعتی و قالب های دقیق بنا شده و امکان تولید مقاطع با ضخامت ها و ارتفاع های گوناگون، همراه با کلاس های مختلف پوشش گالوانیزه را فراهم می آورد. تنوع محصول به مشاور و مجری اجازه می دهد مقطع را بر پایه محاسبات بار پروژه انتخاب کند، نه بر پایه محدودیت موجودی انبار.
پشتیبانی فنی و مشاوره پروژه
پیش از سفارش، بررسی نقشه های ساپورت گذاری و ارائه پیشنهاد مقطع، بخشی از خدمت فنی این شرکت است. این مرحله، خطاهای رایجی مانند انتخاب مقطع کم ظرفیت برای فاصله های زیاد یا انتخاب پوشش نامناسب برای محیط مرطوب را پیش از تولید و اجرا آشکار می کند.
تأمین پروژه ای و تحویل مرحله ای
در پروژه های با برنامه اجرایی طولانی، تحویل مرحله ای محصول و انبارش در کارگاه می تواند هزینه حمل و خطر آسیب دیدگی را کاهش دهد. هماهنگی میان زمان تولید و برنامه اجرایی، از انبارش بی مورد و انتظار کارگاه جلوگیری می کند.
خطاهای رایج در انتخاب و اجرای پایه پروفیل تاسیسات
بازبینی خطاهای پرتکرار، کارآمدتر از مرور مکرر توصیه های درست است. بیشتر شکست های اجرایی پایه پروفیل تاسیسات ریشه در تصمیم های کوچک و قابل پیشگیری دارند.
خطاهای مرحله طراحی
- نادیده گرفتن بار سیال و عایق: محاسبه بر پایه وزن لوله خالی، ظرفیت مقطع را به طور واقعی پایین می آورد.
- فاصله بیش از حد میان ساپورت ها: افزایش خیز و ایجاد تنش در اتصالات لوله.
- انتخاب پوشش نامناسب: به کارگیری گالوانیزه سبک در محیط با خورندگی بالا.
- بی توجهی به انبساط حرارتی: ایجاد نیروی محوری و اعوجاج در خطوط گرم.
- نادیده گرفتن مهاربندی لرزه ای: خطر واژگونی ساپورت در بارهای جانبی.
خطاهای مرحله اجرا
- جوشکاری روی مقطع گالوانیزه بدون بازسازی پوشش: آغاز خوردگی از همان نقطه.
- استفاده از پیچ نامناسب با شیار: لغزش تدریجی و کاهش سفتی اتصال.
- نصب روی تیغه های غیرباربر: انتقال بار به سازه ای که برای آن طراحی نشده است.
- سفتی بیش از حد در خطوط حرارتی: ایجاد تنش ثانویه در تجهیز.
- نبود مستندسازی اتصالات: دشواری بازرسی و پیگیری در آینده.
راهکار پیشگیرانه یکپارچه
تدوین دستورکار اجرایی مختصر اما روشن، همه این خطاها را پوشش می دهد. این دستورکار باید حداقل فاصله ساپورت ها، مشخصات پیچ و بست، الزامات پوشش ترمیمی و نحوه مهاربندی لرزه ای را در چند صفحه تعیین کند و در اختیار تیم اجرا قرار گیرد.
سخن پایانی
پایه پروفیل تاسیسات بخشی از پروژه است که در بهره برداری روزمره دیده نمی شود، اما استواری شبکه تأسیسات بر آن استوار است. ارزیابی این محصول باید بر پایه سه معیار انجام گیرد: ظرفیت باربری متناسب با بار واقعی، پوشش سازگار با محیط بهره برداری، و کیفیت ساخت قابل ردیابی.
تجربه پروژه ها نشان می دهد آنچه بیشترین هزینه را تحمیل می کند، نه قیمت واحد محصول، بلکه تصمیم های شتاب زده در انتخاب مقطع و بی توجهی به جزئیات اجرایی است. انتخاب تأمین کننده ای که مشاوره فنی ارائه دهد و توان تولید متنوع داشته باشد، این ریسک را به طور محسوس کاهش می دهد. پنج تاش تجارت رادین با تمرکز بر تولید و فروش این محصول، آماده پاسخ گویی به نیازهای فنی پروژه های ساختمانی و صنعتی است.
